

VALIDAZIONE DIGITALE PER UNA PRODUZIONE SENZA DIFETTI
Come Magneti Marelli e CRP hanno riprogettato l’affidabilità
Il collettore CAB257, destinato a un motore bicilindrico di nuova generazione, era inizialmente prodotto tramite stampaggio a iniezione e successiva saldatura a vibrazione di due semigusci in PA66_GF35.
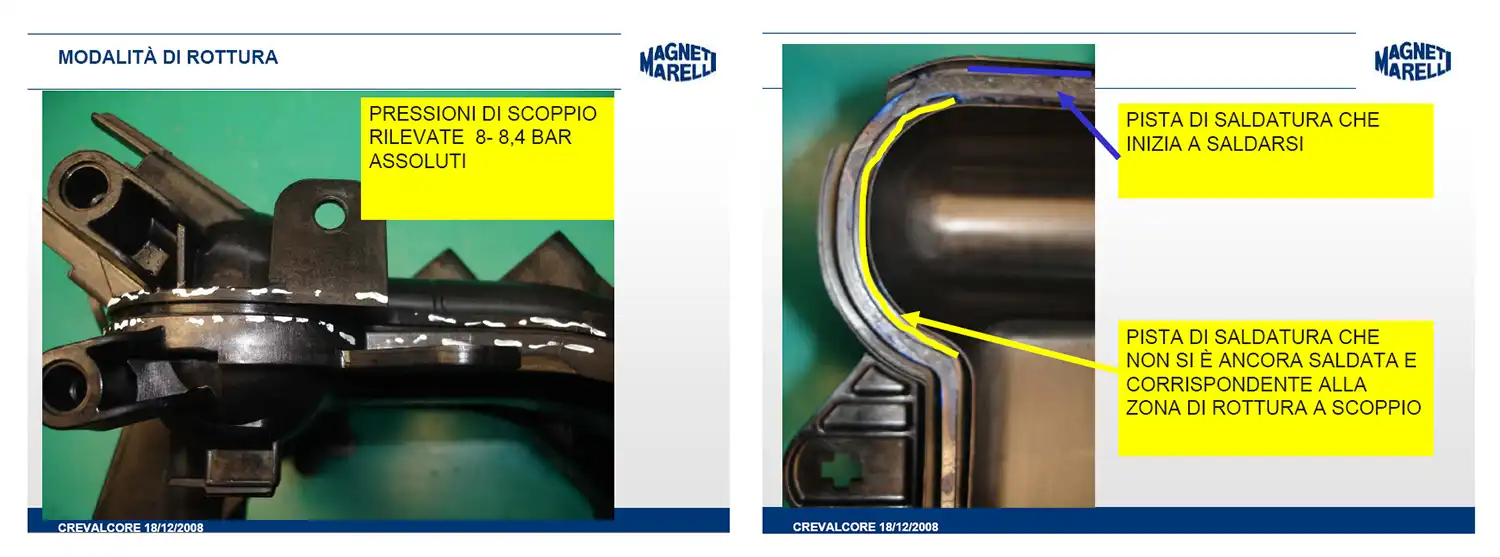
Durante i test di scoppio, le prestazioni non hanno soddisfatto i requisiti: la saldatura risultava disomogenea a causa di deformazioni post-stampaggio, compromettendo l’integrità a lungo termine del componente.
Magneti Marelli ha coinvolto CRP, che ha integrato simulazione, reverse engineering e ispezione digitale in un’unica strategia di ottimizzazione.
IL CUORE TECNICO DEL PROGETTO
Diagnosi iniziale: saldatura compromessa
I test di pressione hanno evidenziato incongruenze nella zona di giunzione. Le analisi visive hanno confermato disallineamenti geometrici e punti critici lungo la saldatura.
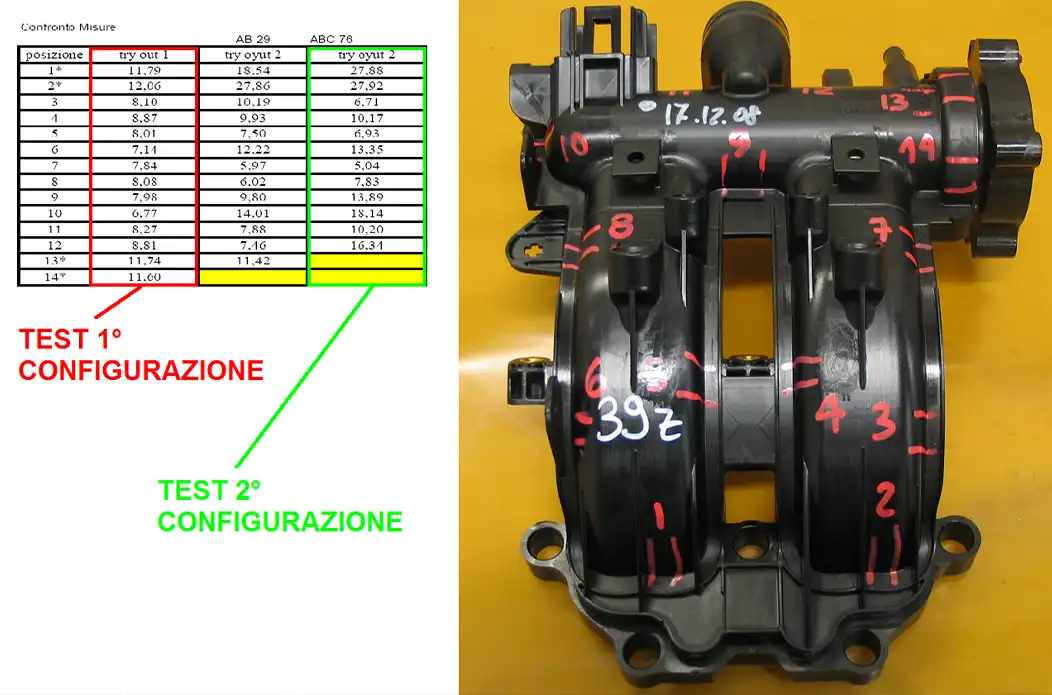
Test di trazione su 14 campioni hanno evidenziato una resistenza non uniforme, causata da deformazioni dei semigusci dopo lo stampaggio.
Strumenti virtuali, soluzioni reali
Per confermare la causa, CRP ha eseguito una simulazione Moldflow sul processo di stampaggio originale. La simulazione ha confermato la presenza di deformazioni, in particolare lungo la zona di giunzione. Prima di apportare modifiche al processo, è stato necessario creare un gemello digitale dei componenti reali.
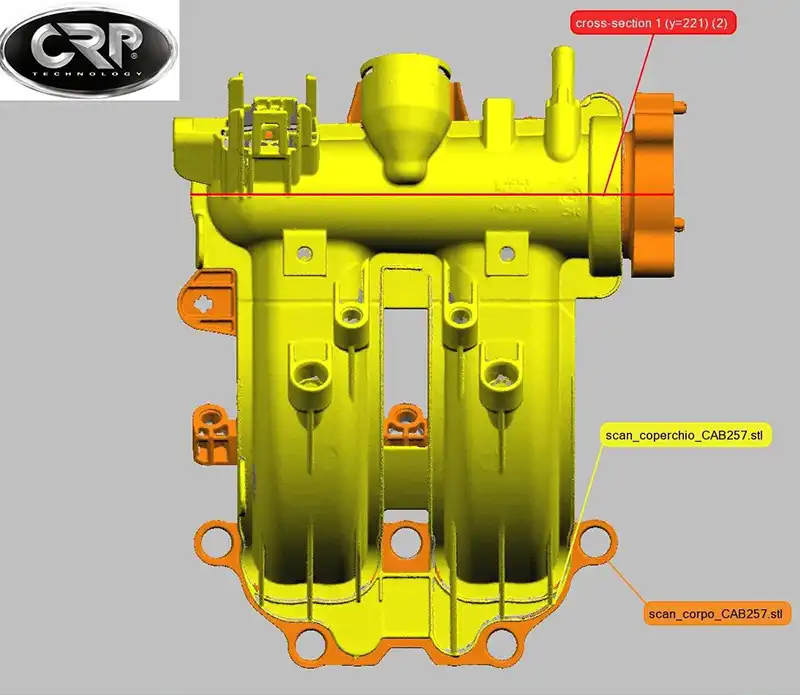
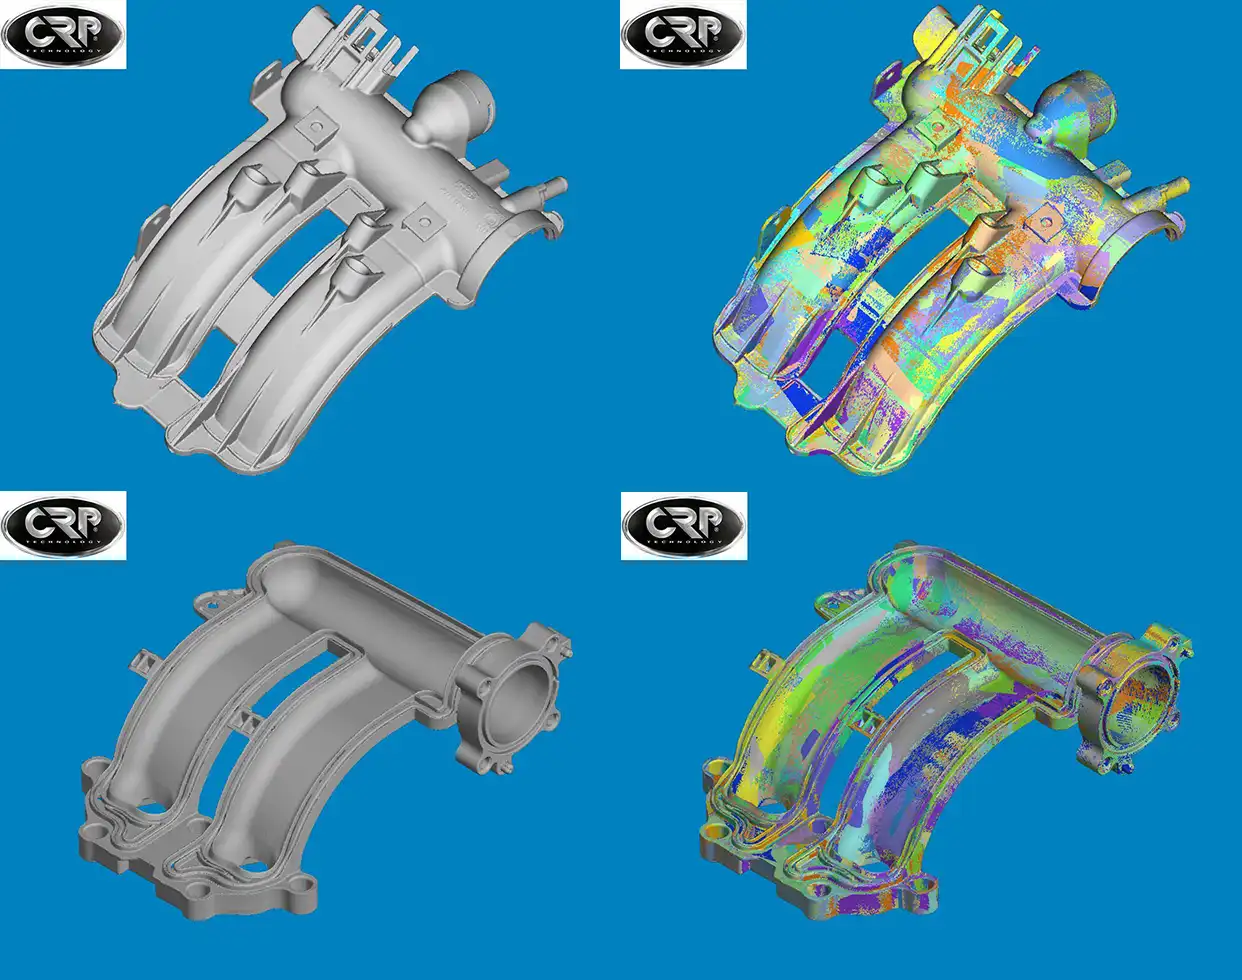
CRP ha eseguito la scansione ottica 3D dei componenti fisici utilizzando un braccio di misura a 7 assi con sistema laser, acquisendo oltre 7 milioni di punti per pezzo. Rispetto agli strumenti di misura tradizionali, questo livello di dettaglio ha permesso di ottenere una mappatura completa delle superfici.
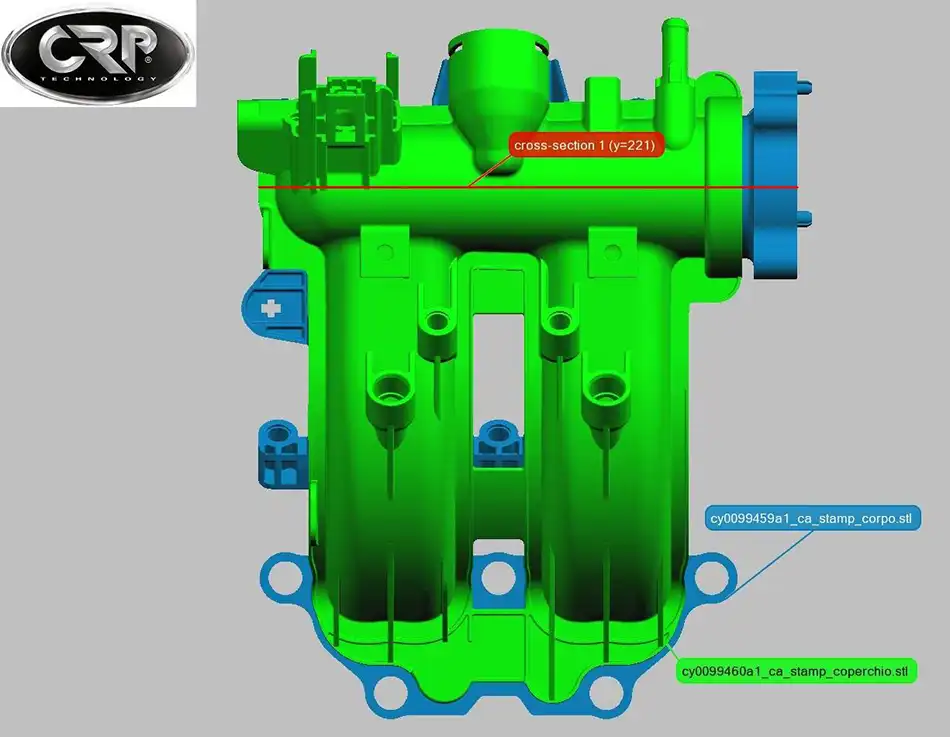
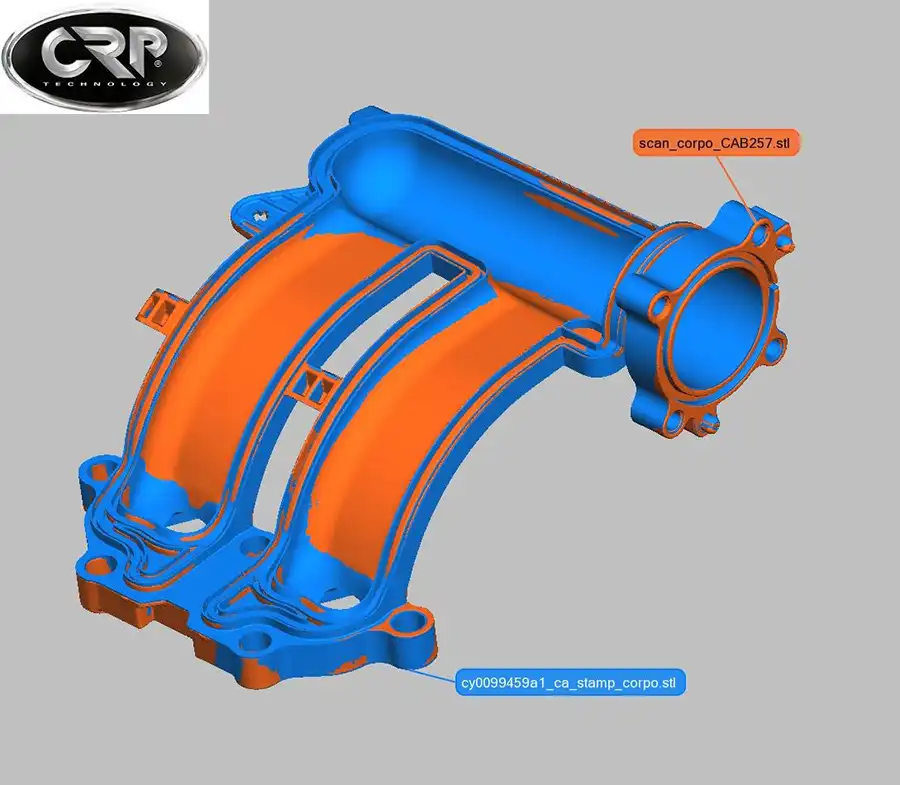
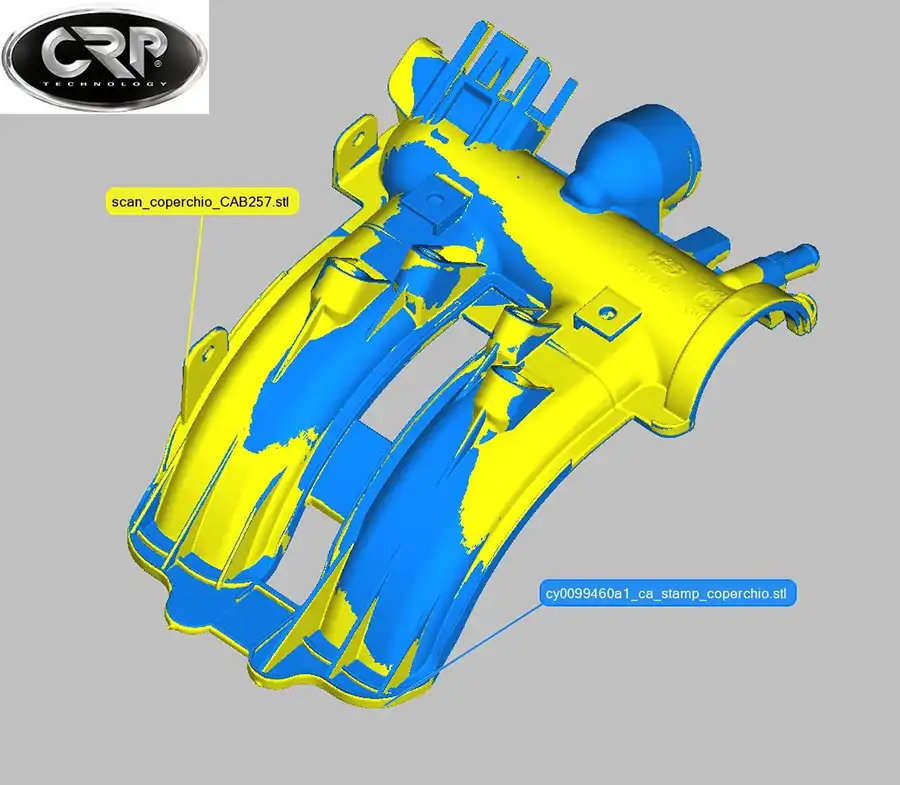
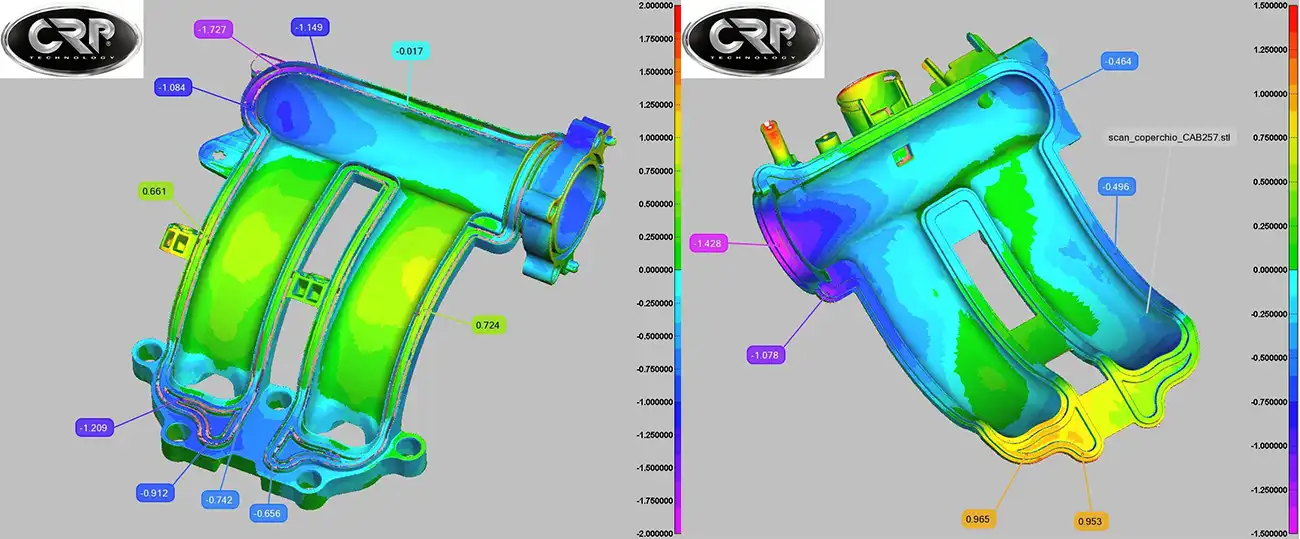
I dati 3D sono stati allineati tramite confronto best-fit con il modello CAD. Le deformazioni lungo la linea di saldatura sono risultate immediatamente visibili e quantificabili, evidenziando vuoti e disallineamenti che spiegavano i guasti emersi nei test.


Dall’ispezione virtuale al tuning di processo
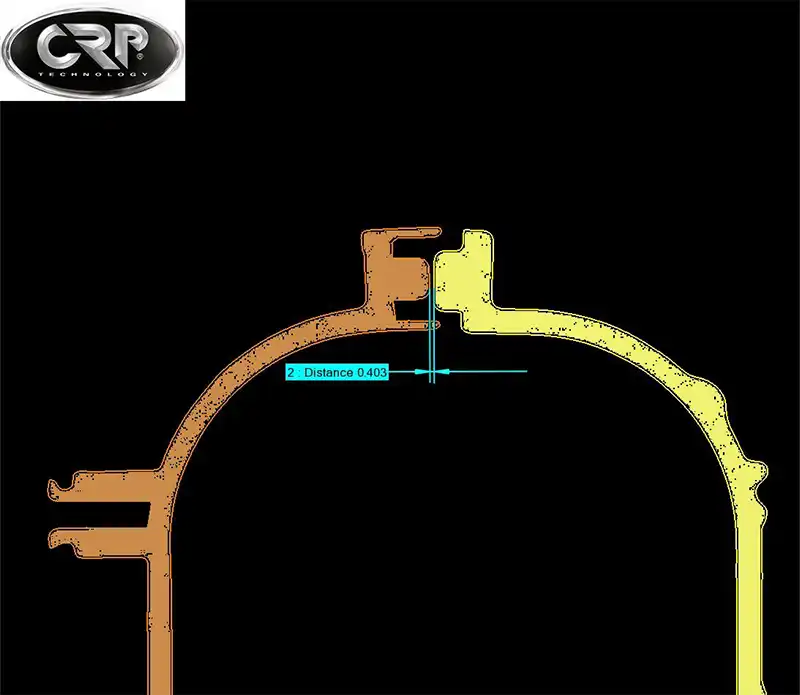
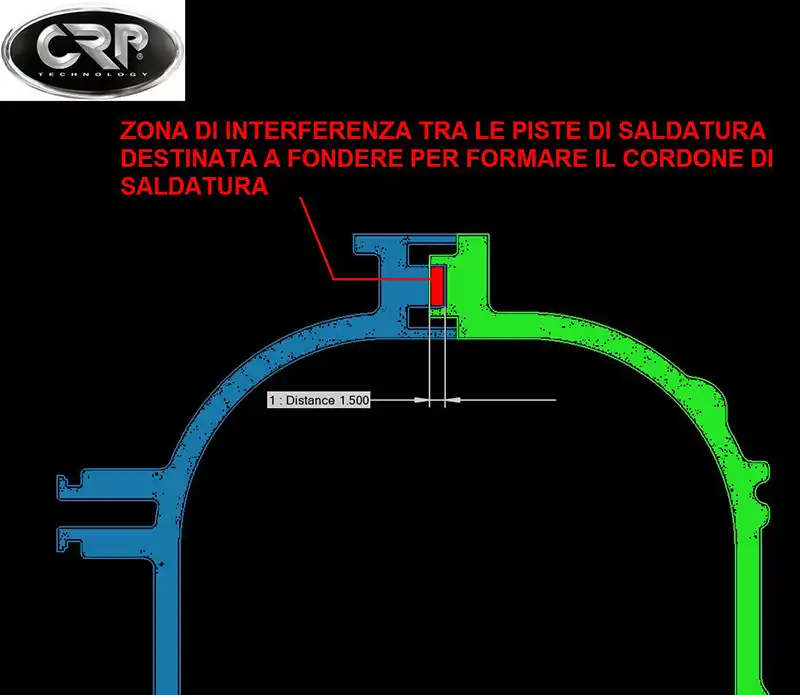
Ricostruendo digitalmente la geometria della linea di saldatura, CRP ha identificato la riduzione del gap di interferenza del materiale: previsto a 1,5 mm, ma ridotto a appena 0,4 mm nei pezzi stampati a causa della deformazione. Questo disallineamento impediva una saldatura efficace.
CRP ha utilizzato queste informazioni per ricalibrare la simulazione Moldflow, integrando i dati di deformazione reali per aumentarne la capacità predittiva. Magneti Marelli ha quindi ridefinito i parametri di stampaggio a iniezione, modificato gli stampi e prodotto un nuovo lotto ottimizzato.

VALIDAZIONE DEI RISULTATI
I nuovi componenti sono stati saldati e testati. La resistenza alla pressione è aumentata di oltre 1 bar. La resistenza a trazione nella zona critica di saldatura è raddoppiata o triplicata.
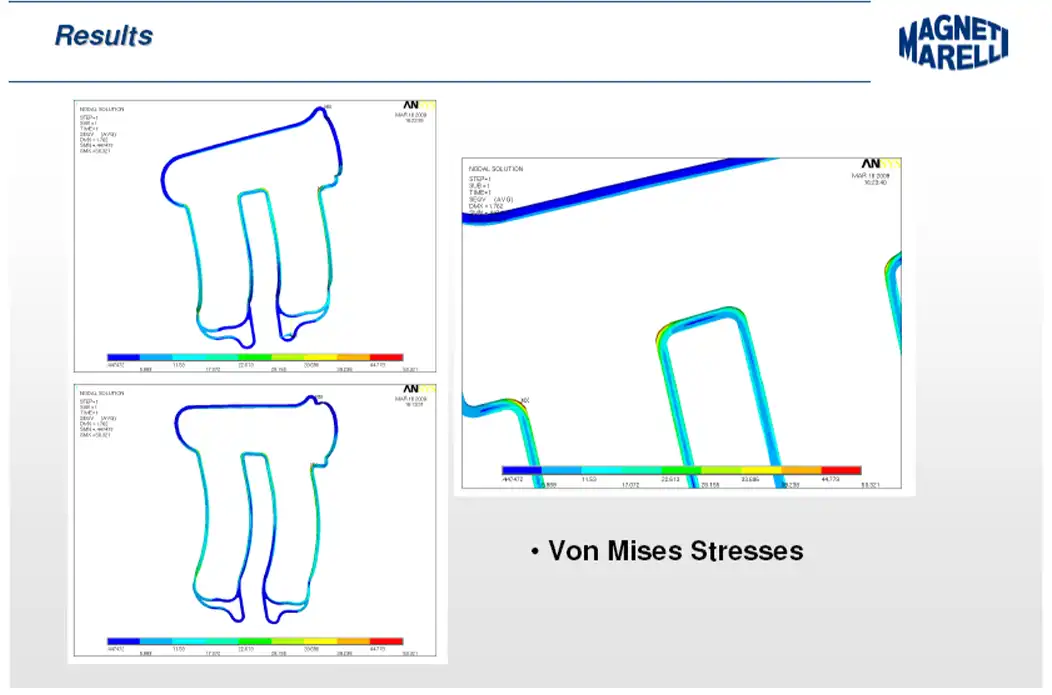
L’analisi FEM ha confermato che la nuova geometria e le performance della saldatura soddisfano i requisiti meccanici previsti in tutte le condizioni di esercizio.
Il flusso di lavoro CRP – scansione → analisi → simulazione → correzione → validazione – ha permesso di risolvere il problema in modo rapido e strutturato.
Un nuovo standard di controllo qualità digitale
Test di scoppio
Prove di trazione
Simulazioni Moldflow
Scansione 3D e confronto CAD
Verifica strutturale FEM
Risultato: saldature più forti, componenti più affidabili, minori rischi in campo.
DAL COMPONENTE AL SISTEMA: VALIDAZIONE IN MOCKUP DIGITALE
Dopo aver risolto le criticità legate alla saldatura, Magneti Marelli ha fornito a CRP un collettore completo di accessori per i test. CRP ha eseguito la scansione dell’assieme finale e lo ha integrato in un mockup virtuale del vano motore.
Questo ha permesso di verificare la correttezza dei fissaggi ed escludere interferenze potenziali, senza ricorrere a prove fisiche per tentativi.
Il Reverse Engineering si è dimostrato uno strumento rapido ed efficace per il collaudo e l’ottimizzazione di componenti plastici, chiudendo il ciclo dalla progettazione alla produzione in un ambiente completamente digitale.